У важких умовах експлуатації корозія штока поршня рідко є просто косметичним дефектом. Один мікроскопічний укол іржі на відкритому стрижні циліндра діє як зубчасте лезо бритви.
Кожного разугідравлічний циліндрrвтягується, шорсткий кратер із оксиду заліза розрізає прямо склоочисник із поліуретанового стрижня та первинне U-подібне ущільнення. Протягом десятків циклів:
Для машин, які піддаються впливу прибережного морського повітря, розсолів для боротьби з льодом на шосе (хлорид кальцію та магнію) або кислих сільськогосподарських хімікатів, стандартні каталожні тверді хромовані стержні часто утворюють пухирі та ямки протягом одного сезону. Вибір правильної металургії поверхні є найбільш економічно ефективною лінією захисту.
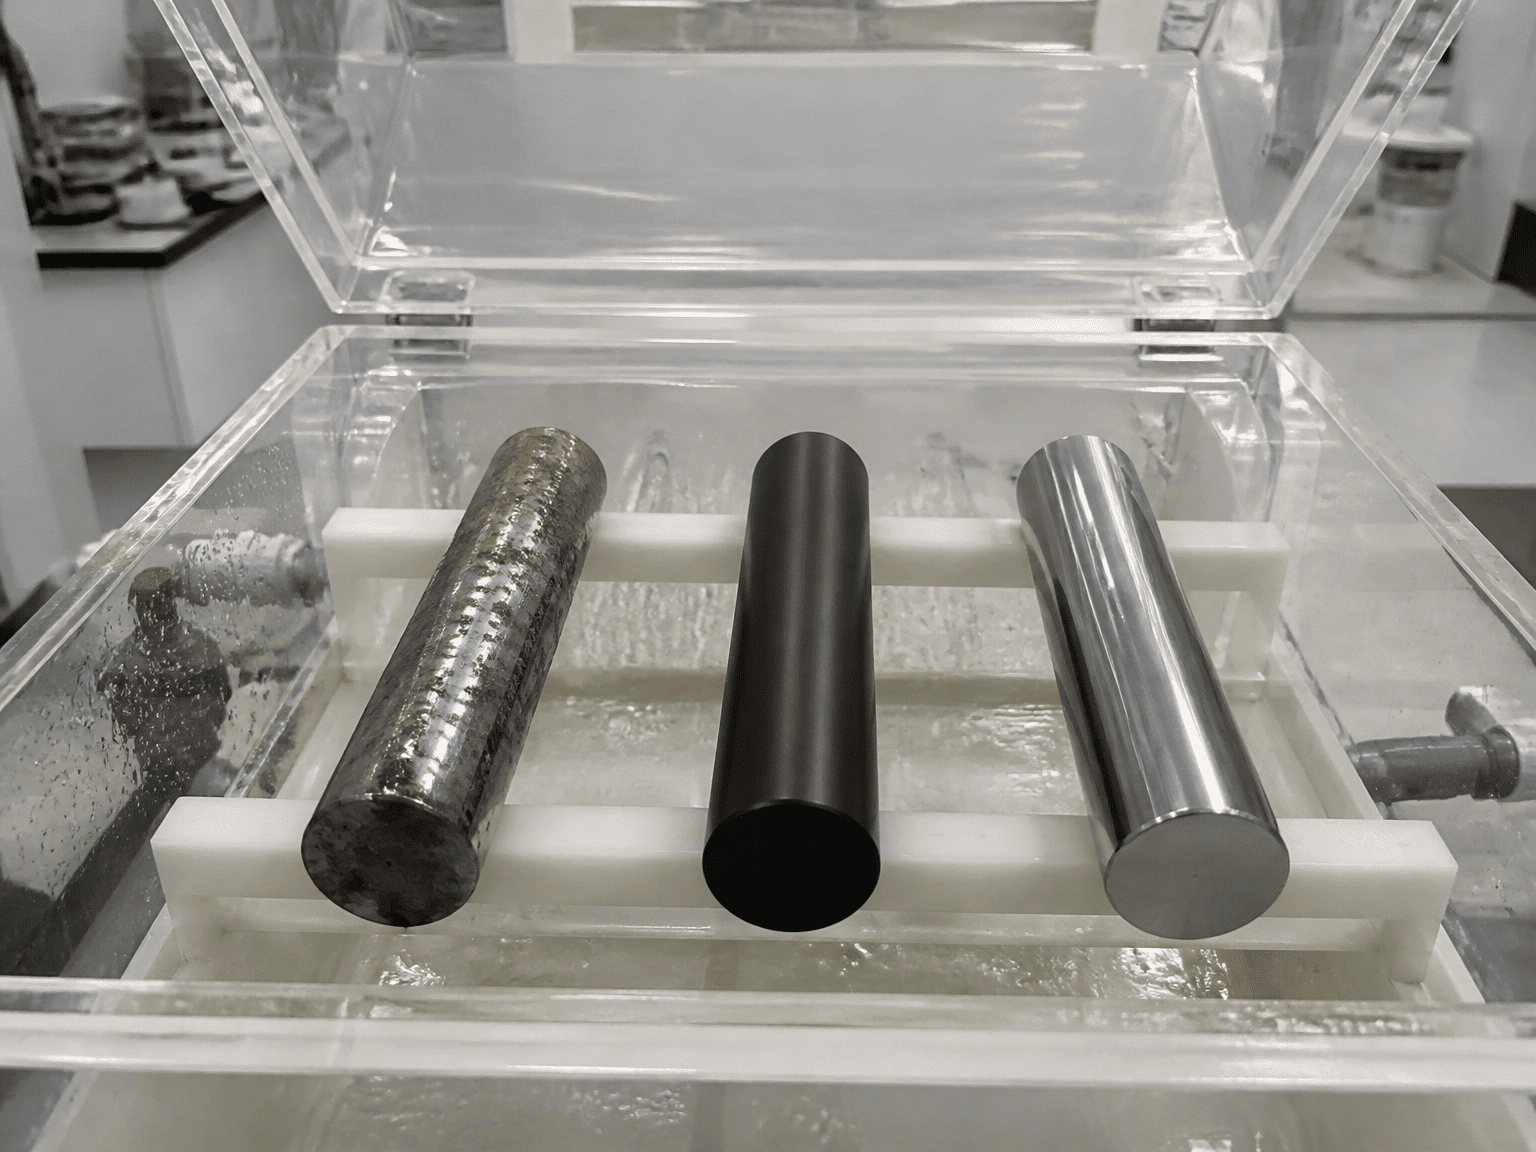
[ 1. Стандартний жорсткий хром ] ===> Гальванічна оболонка з мікротріщинами (засновано на чистому поверхневому бар’єрі)
[ 2. Рідке азотування QPQ ] ===> Шар термічної хімічної дифузії в сталь (без покриття, яке може відшаровуватися)
[ 3. Подвійний нікель-хромовий шар] ===> Щільний непористий нікелевий бар’єр + жертовний зовнішній шар твердого хрому
Стандартний твердий хром залишається світовим еталоном для внутрішнього та легкого промислового обладнання.
- Процес: Шар металевого хрому (зазвичай товщиною від 20 до 30 мікрон) наноситься гальванічно на вуглецеву сталь, загартовану індукцією, і полірується до дзеркального покриття (Ra від 0,1 до 0,2 мікрона).
- Мікроскопічна реальність: Увесь електроосаджений хром природним чином містить тисячі мікроскопічних тріщин («мікротріщин»). У сухому або чистому масляному середовищі ці мікротріщини добре утримують плівку мастила. Однак в агресивних хімічних середовищах корозійні електроліти просочуються прямо крізь мікротріщини до необробленої основної сталі під ними. Під хромом розквітає іржа, гострими пластівцями знімаючи покриття.
QPQ — це не поверхневе покриття, яке сидить поверх сталі; це процес термохімічної дифузії, який фундаментально трансформує зовнішню молекулярну структуру самої сталі.
- Процес: необроблений сталевий стрижень проходить рідке феритне нітроцементування в спеціальній ванні з розплавленої солі з подальшим механічним поліруванням і вторинним окисленням. Атоми азоту та вуглецю дифундують глибоко в сталеву решітку, створюючи надзвичайно твердий «шар сполуки» нітриду заліза (зазвичай глибиною від 15 до 25 мікрон), який підтримується глибшою зоною дифузії азоту.
- Ключова перевага: Оскільки немає окремої гальванічної оболонки, QPQ не може утворювати пухирі, сколюватися, відшаровуватися чи відшаруватися. Крім того, щільне покриття з чорного оксиду заліза закриває поверхневі мікропори, забезпечуючи виняткову стійкість до дорожньої солі та відколів гравію.
Коли обладнання працює безпосередньо в зонах розбризкування морської води або на морських бурових установках, двошаровий нікель-хром забезпечує максимальний гальванічний захист.
- Процес: Товстий безпористий пластичний нікелевий підшар (від 30 до 50 мікрон) спочатку наноситься гальванічним способом на сталь, а потім стандартне тверде хромоване верхнє покриття (20 до 30 мікрон).
- Ключова перевага: Основний шар із чистого нікелю забезпечує непроникний, стійкий до корозії хімічний бар’єр, який повністю закриває сталеву основу. Зовнішнє хромоване верхнє покриття забезпечує високу твердість поверхні та стійкість до подряпин. Навіть якщо агресивна солона вода проникає в мікротріщини хрому, вона зупиняється на нікелевому бар’єрі, не торкаючись основної сталі.
| Параметр продуктивності | Жорсткий Chrome | Рідке азотування QPQ | Двошаровий нікель-хром |
|---|---|---|---|
| ASTM B117 Рейтинг соляного спрею | Від 100 до 200 годин | Від 400 до 800+ годин | Від 1000 до 1500+ годин |
| Твердість поверхні | 850 до 1000 HV | 900 до 1150 HV | Від 850 до 1000 HV (шар хрому) |
| Гравій / Ударне дроблення | Помірний (схильний до мікросколів) | Відмінно (без лущення та лущення) | Добре (нікель поглинає удари) |
| Колір і естетика поверхні | Яскраве дзеркальне срібло | Satin Gunmetal/Mate Black | Яскраве дзеркальне срібло |
| Хімічна стійкість до зледеніння | Погано (швидко руйнується в MgCl₂/CaCl₂) | Видатний (Стійкий до хімічного розсолу) | Відмінно (непроникний бар'єр) |
| Фактор відносної вартості | Базовий рівень ($1,0 ×) | Помірний ($1,2–1,4 ×) | Преміум ($1,8–2,5×) |
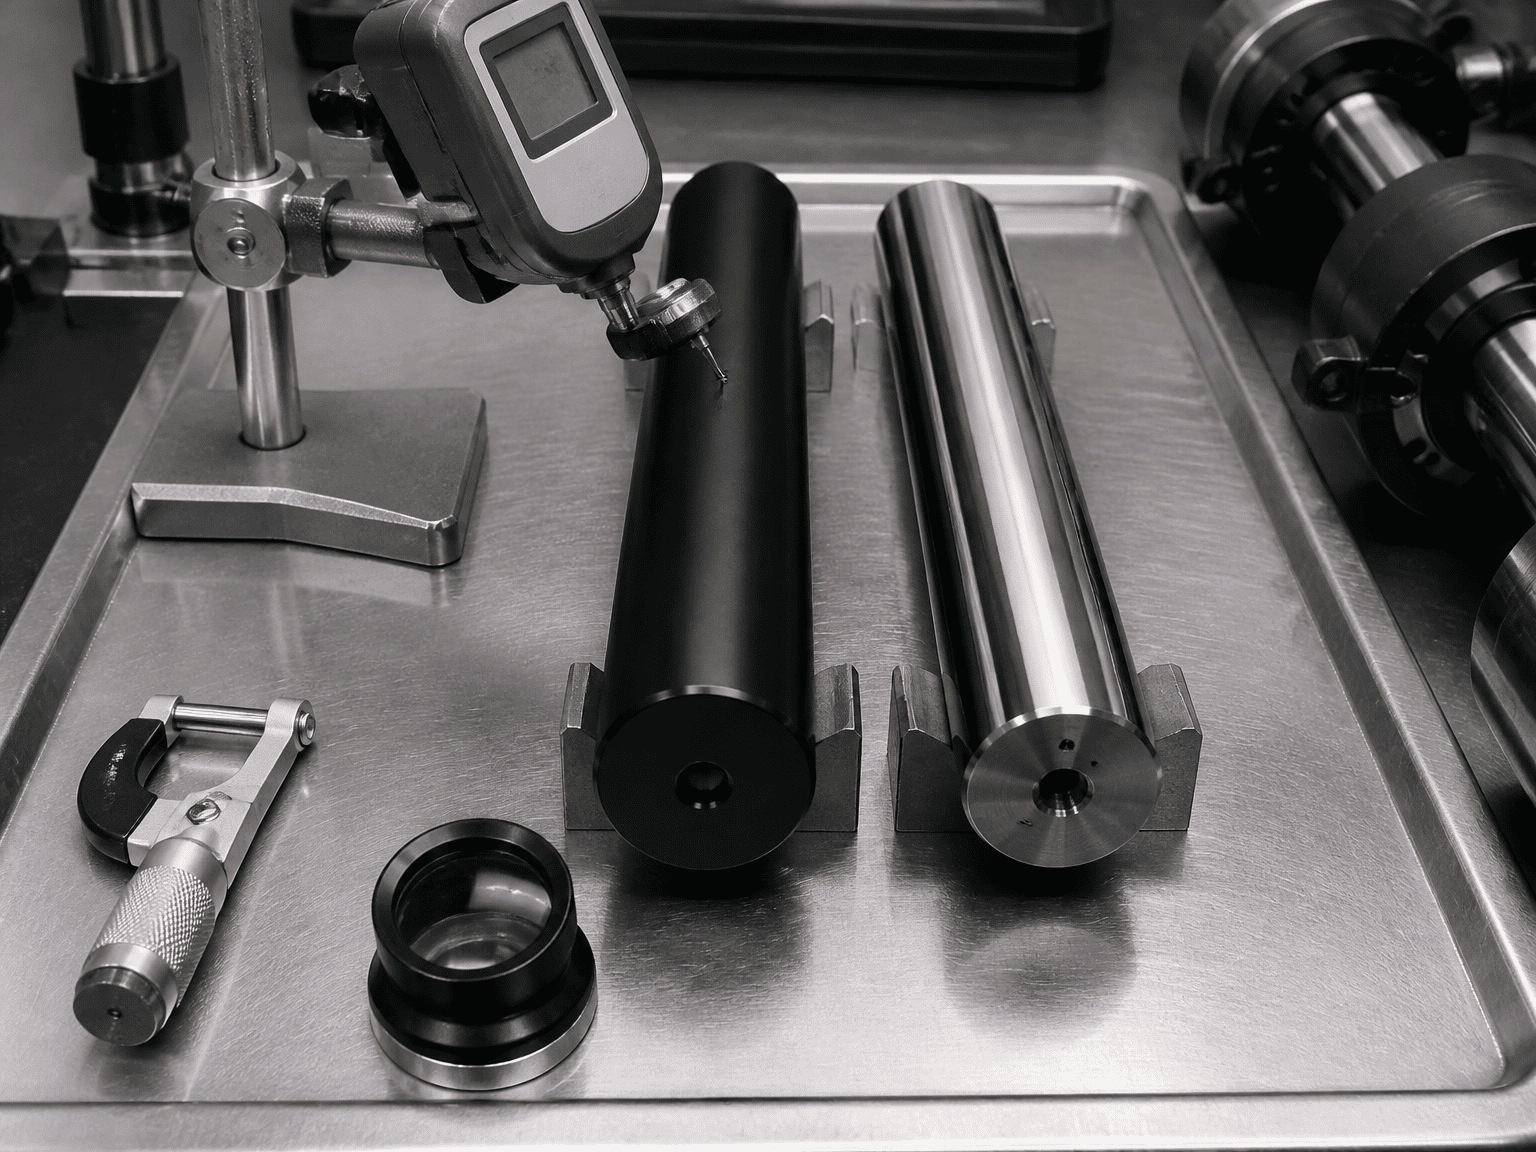
+-----------------------------+--------------------------------+--------------------------------+
| Стандартний Chrome | QPQ рідке азотування | Подвійний нікель-хром |
+-----------------------------+--------------------------------+--------------------------------+
| • Внутрішня автоматизація виробництва | • Дорожні снігоочисники та розкидачі солі| • Офшорні крани та лебідки |
| • Стаціонарні цехові преси | • Сільськогосподарські резервуари та резервуари для добрив | • Прибережні контейнеровози|
| • Закриті верстати | • Відмовляйтеся від бічних і задніх навантажувачів | • Морські доки із зоною бризок |
| • Чистий склад навантажувачів | • Лісові та агрегатні самоскиди | • Підводні гідравлічні приводи |
+-----------------------------+--------------------------------+--------------------------------+
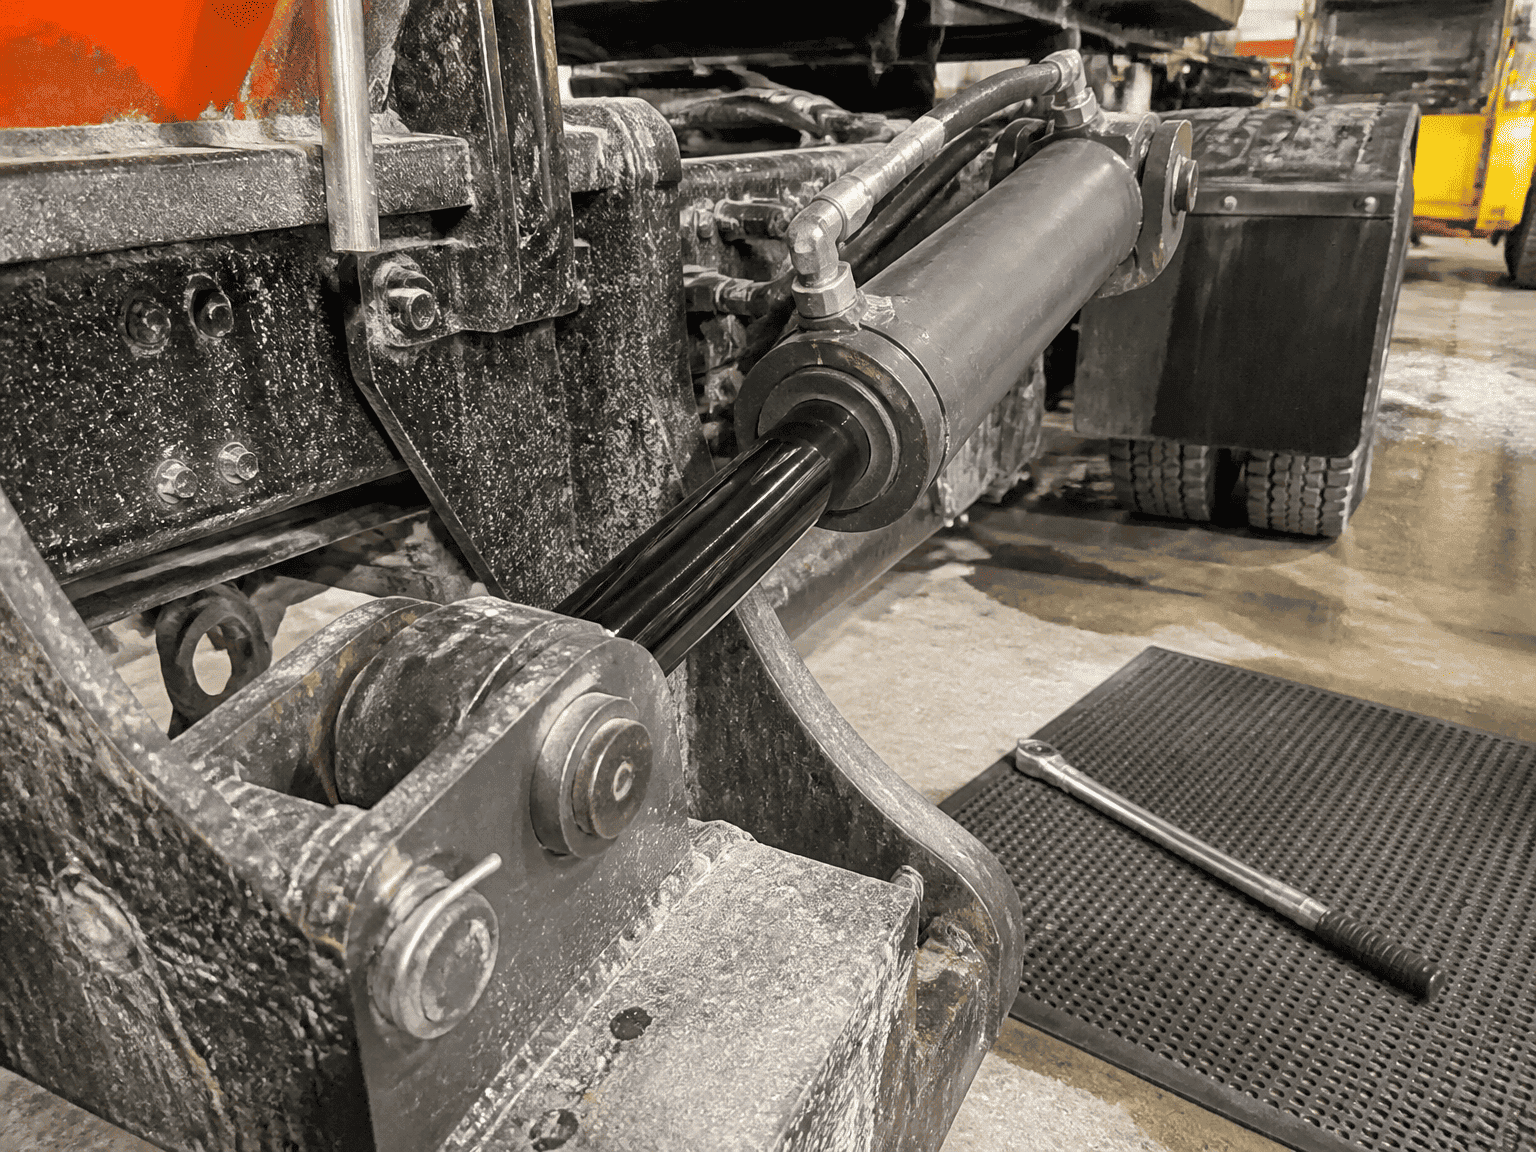
Муніципальні транспортні засоби зимової служби проїжджають безпосередньо через хмари рідкого хлориду кальцію та вологої кам’яної солі під тиском. Соляні бризки підривають розширеннягідроциліндрстрижня разом із високошвидкісним дорожнім гравієм. Стійкий до сколів уніфікований дифузійний шар QPQ запобігає локалізованим ямкам, а його гладке чорне покриття зменшує сонячні відблиски від зустрічного транспорту.
Рідкі азотні добрива та калійні суспензії, як відомо, агресивні проти стандартного гальванічного хрому. QPQ забезпечує хімічну пасивність, необхідну для того, щоб пережити сезонний хімічний вплив без захоплення сальникових ущільнень.
У морських зонах бризок, де обладнання постійно піддається впливу океанського туману та приливних бризок, визнаним світовим стандартом є двошаровий нікель-хром. Вищі початкові інвестиції компенсуються запобіганням морським гідравлічним витокам і дорогим простоям суден.
Показники корозійної стійкості, згадані в цьому посібнику, базуються на стандартних лабораторних випробуваннях ASTM B117 нейтрального сольового туману. Термін служби в польових умовах може змінюватися залежно від місцевих концентрацій хімікатів, циклів механічного стирання, ультрафіолетового опромінення та протоколів промивання автопарку.
HCIC виробляє прецизійні гідравлічні циліндри на замовлення, виготовлені з індукційно загартованого твердого хрому, рідкого азотування QPQ і нікель-хромованих стрижнів морського класу для виробників обладнання по всьому світу.