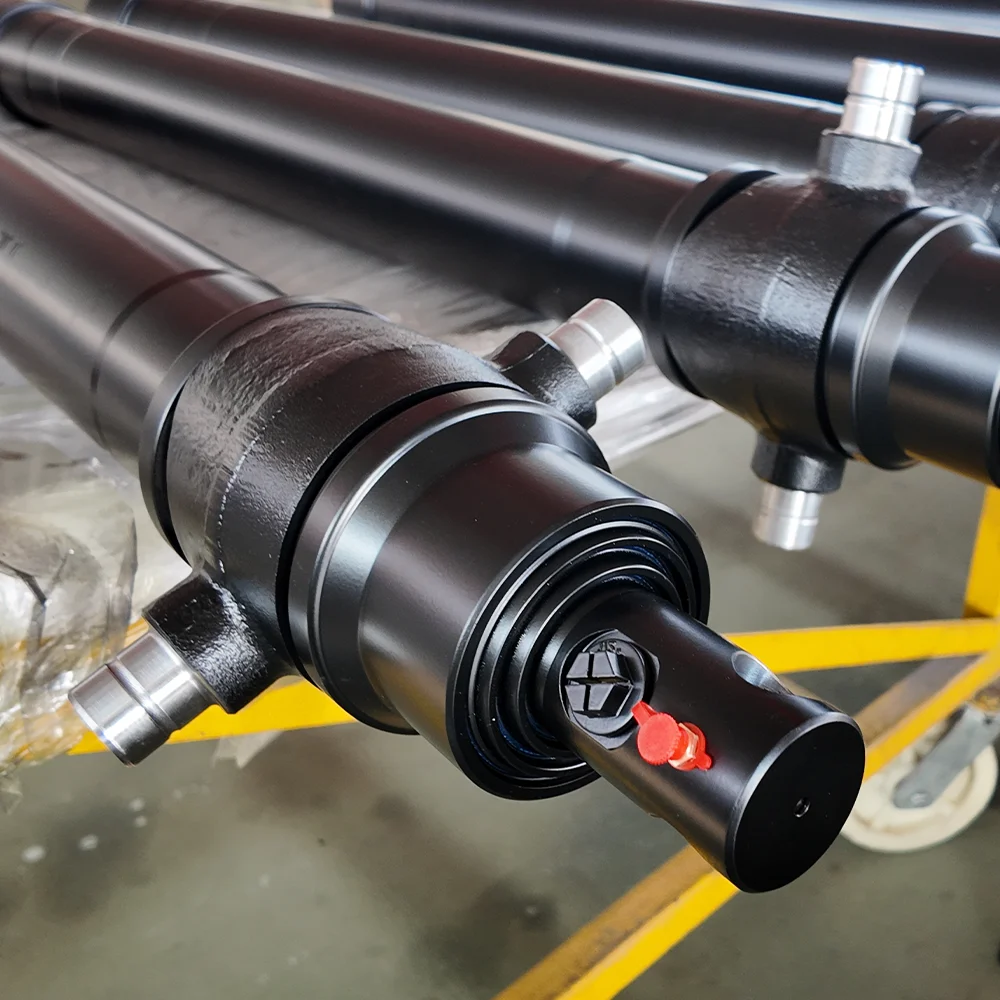
Колигідроциліндризазнають невдачі, польові техніки інстинктивно заглядають усередину стовбура — перевіряють поршневі ущільнювачі, хромований шток і очисні кільця. Тим не менш, у важких мобільних машинах, таких як екскаватори, кар’єрні лопати, сміттєпакувальники та шарнірно-колісні навантажувачі, до 40% незапланованих замін циліндрів спричинені катастрофічними механічними несправностями в точках кріплення: вушко штока, опорна скоба або отвори для цапф.
Замерзлий, зігнутий або овальний шарнірний штифт блокує шарнірні з’єднання, викликає серйозні бічні згинальні моменти на поршневому штоку та прискорює витік сальника головки. У цьому інженерному посібнику детально описано основну механіку зношування вушок штифта, судово-медичну діагностику для розрізнення задирання від фреттинг-корозії та металургійні критерії для вибору важких втулок і штифтів із загартованого сплаву.
| Режим відмови | Основна фізична причина | Візуальний / звуковий підпис |
|---|---|---|
| Клей Galling | Мікрозварювання метал-метал через граничну втрату мастила під екстремальним контактним тиском | Глибокі поздовжні виїмки на штирі; пронизливий писк під час артикуляції; захоплена шпилька |
| Фретингова корозія | Мікроколивання (<100 мкм), що руйнують захисну оксидну плівку під сильною вібрацією | Дрібний червонувато-коричневий (какао) порошок або чорний осад, що виділяється з ока; ямчасті контактні квартири |
| Овалізація отвору (подовження очі) | Пікові пульсуючі ударні навантаження, що перевищують межу текучості основної сталі протягом мільйонів циклів | Діаметр отвору ока виходить за межі круглого на >0,5 мм; надмірне механічне стукіт на реверсах |
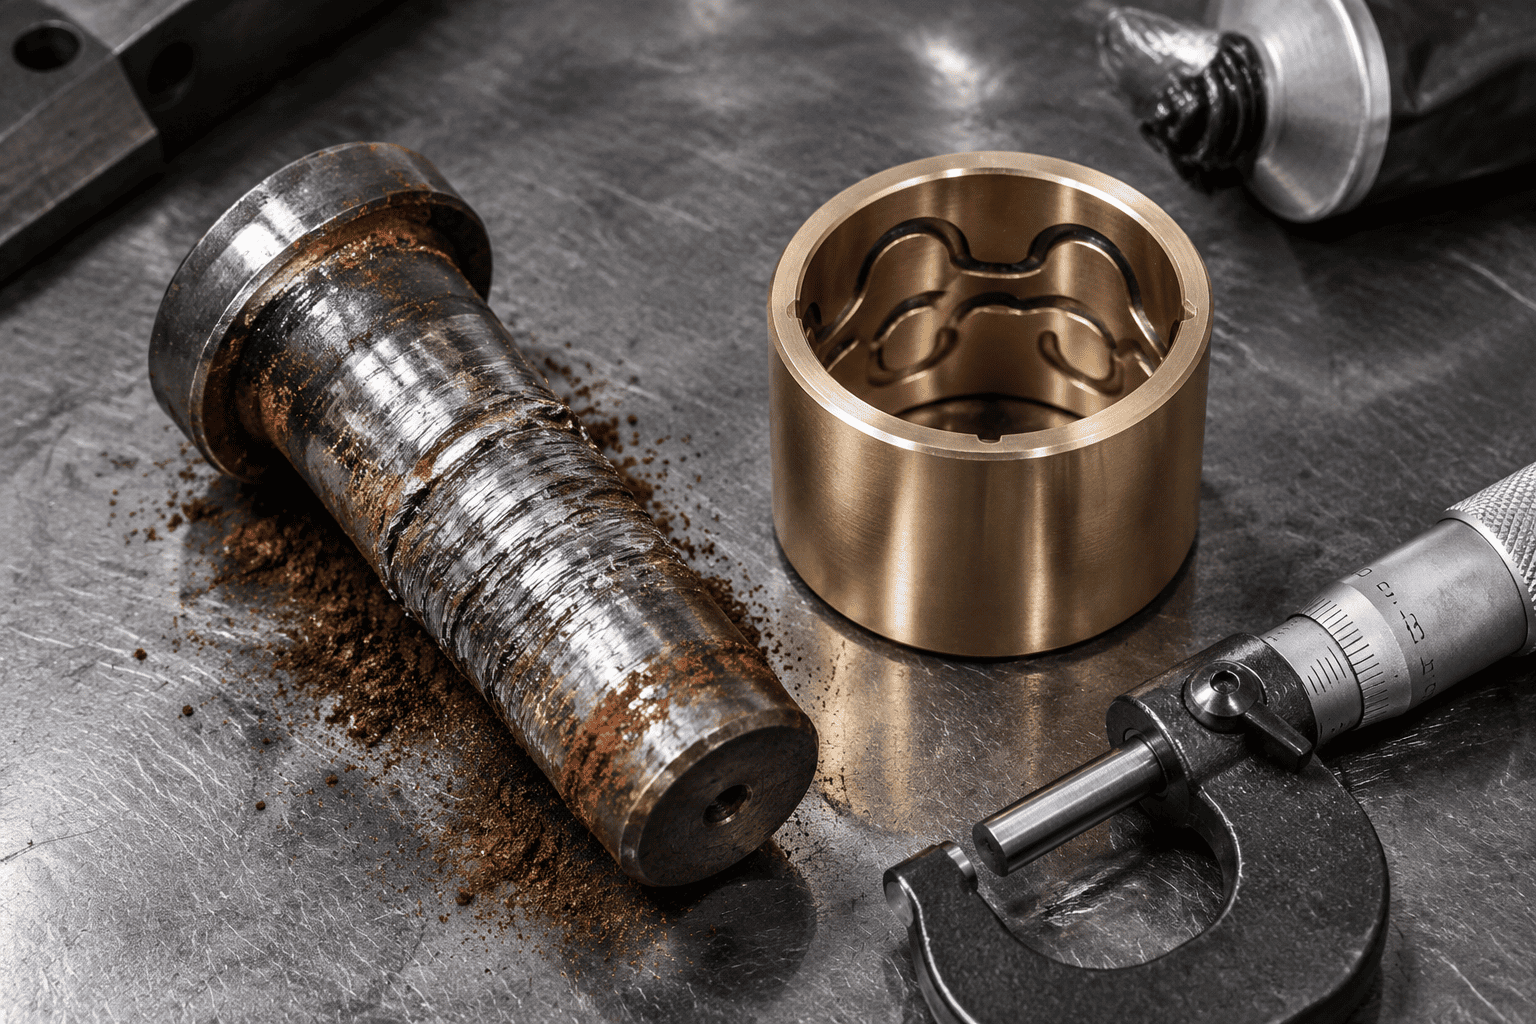
Коли ковш екскаваторагідроциліндрпроривається через щільну глину або камінь, контактний тиск на штифт і втулку легко перевищує 80-100 МПа (11600-14500 psi). Якщо плівка мастила руйнується, мікроскопічні нерівності поверхні сталевого штифта та вушка сталевого стрижня безпосередньо стикаються. Тертя миттєво генерує локалізоване тепло понад 800°C, спричиняючи утворення мікрозварних швів і відривання шматків основного металу. Протягом години штифт міцно заїдає всередині скоби.
У високочастотному вібраційному обладнанні, такому як жатки та гідравлічні молотки, поворотний штифт зазнає невеликих кутових мікрорухів (менше 50 мікрон) під постійним навантаженням. Це мікронатирання видаляє жир, подрібнюючи мікроскопічні частинки сталі. Коли ці щойно зрізані частинки сталі окислюються на повітрі, вони утворюють твердий оксид заліза (Fe₂O₃), утворюючи абразивний червоний полірувальний рум’яний колір, який шліфує надлишкову шпильку.
У цілісних кованих вухах стрижня та зварних опорних плитах безперервне спрямоване ковкання призводить до того, що отвір круглого штифта постійно прогинається у витягнутий еліпс. Коли зазор перевищує 0,8 мм (0,030 дюйма), динамічні ударні навантаження посилюються експоненціально, зрештою ініціюючи кільчасті втомні тріщини в кутах концентрації напруги на 3 години та 9 годин.
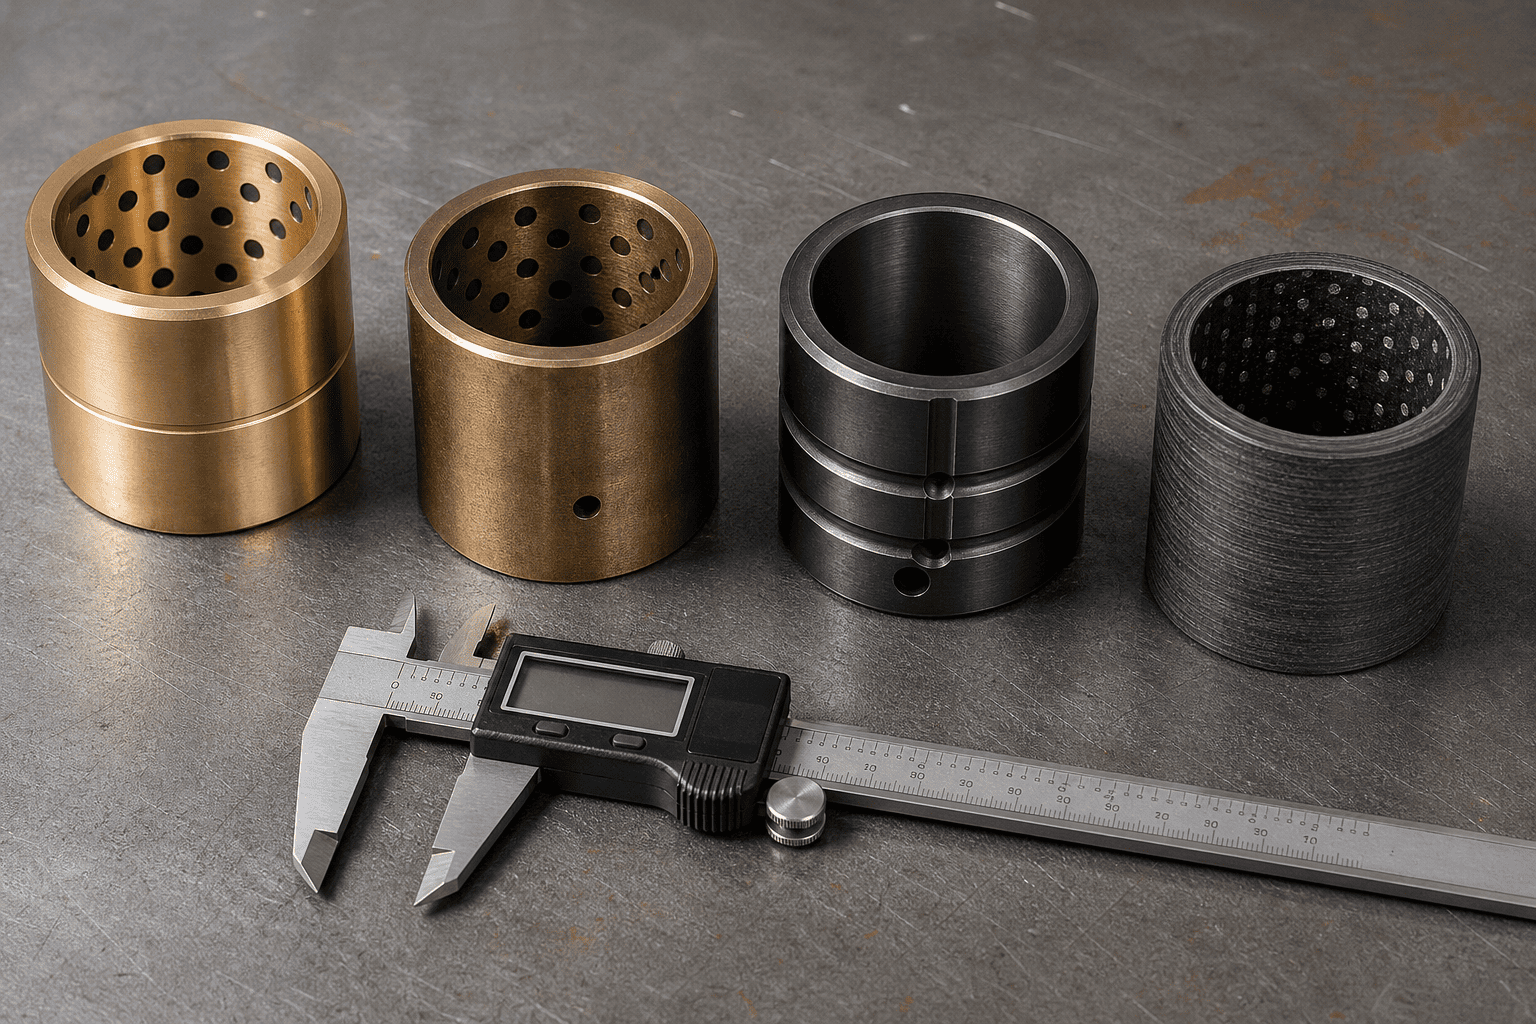
Вибір правильної архітектури втулки - це різниця між 1000 годинами та 10 000 годинами безвідмовного терміну служби шарніра:
| Клас матеріалу втулки | Максимальне динамічне навантаження | Потреба в мастилі | Найкраща операційна сцена |
|---|---|---|---|
| Бронза з високим вмістом свинцю (SAE 660 / C93200) | 35 – 45 МПа (помірний) | Потрібне щоденне змащування | Легка промисловість і загальне сільське господарство |
| Марганцева бронза (C86300 з високою міцністю) | 70 – 90 МПа (для важких умов експлуатації) | Потрібне періодичне змащування | Важкі землерийні та кар’єрні роботи |
| Загартована сталь (8620 Цементована 60HRC) | 120 – 150 МПа (Екстремальний удар) | Змащення + Moly високого тиску | Сміттєпакери, ножиці, важкі дробарки |
| PTFE волокнисто-мотаний композит (Duralon) | 100 – 140 МПа (нульове змащення) | 100% БЕЗ ЗМАЩУВАННЯ, що самозмащується | Підводні, харчові та недоступні опори |
Ніколи не встановлюйте незагартований комерційний штифт з вуглецевої сталі 1045 у важку втулку циліндра. Стандарт 1045 має твердість поверхні лише від 18 до 22 HRC; він деформується і пожовчиться протягом декількох тижнів проти втулки з марганцевої бронзи або загартованої сталі.
Основний матеріал сердечника: 4140 хром-молібден або 8620 нікель-хромова легована сталь, загартована та відпущена для міцності сердечника (28–32 HRC), щоб поглинати екстремальні удари при вигині без розриву.
Поверхневе загартування: індукційне загартування або глибоке цементування до 58-62 HRC на мінімальну глибину 1,5 мм (0,060 дюйма).
Оздоблення поверхні: прецизійне шліфування та полірування до Ra ≤ 0,2 мкм (8 мікродюймів). . У корозійних морських середовищах, у середовищі, де обмерзає дорожня сіль або хімічні добрива, нанесіть поверх загартованого корпусу тверде хромоване покриття товщиною 25 мікрон або рідке азотування QPQ.
Відчуваєте постійне задирання шпилькою, стукіт шарнірних з’єднань або тріск вуха шпильки у вашому парку обладнання?
Зверніться до спеціалізованої інженерної групи HCIC. Ми виробляємо спеціальні циліндри для важких умов експлуатації, оснащені марганцевою бронзою, загартованим сплавом або самозмащувальними композитними втулками в поєднанні з сертифікованими індукційно загартованими штифтами 58–62 HRC, розробленими для надійності без простоїв.