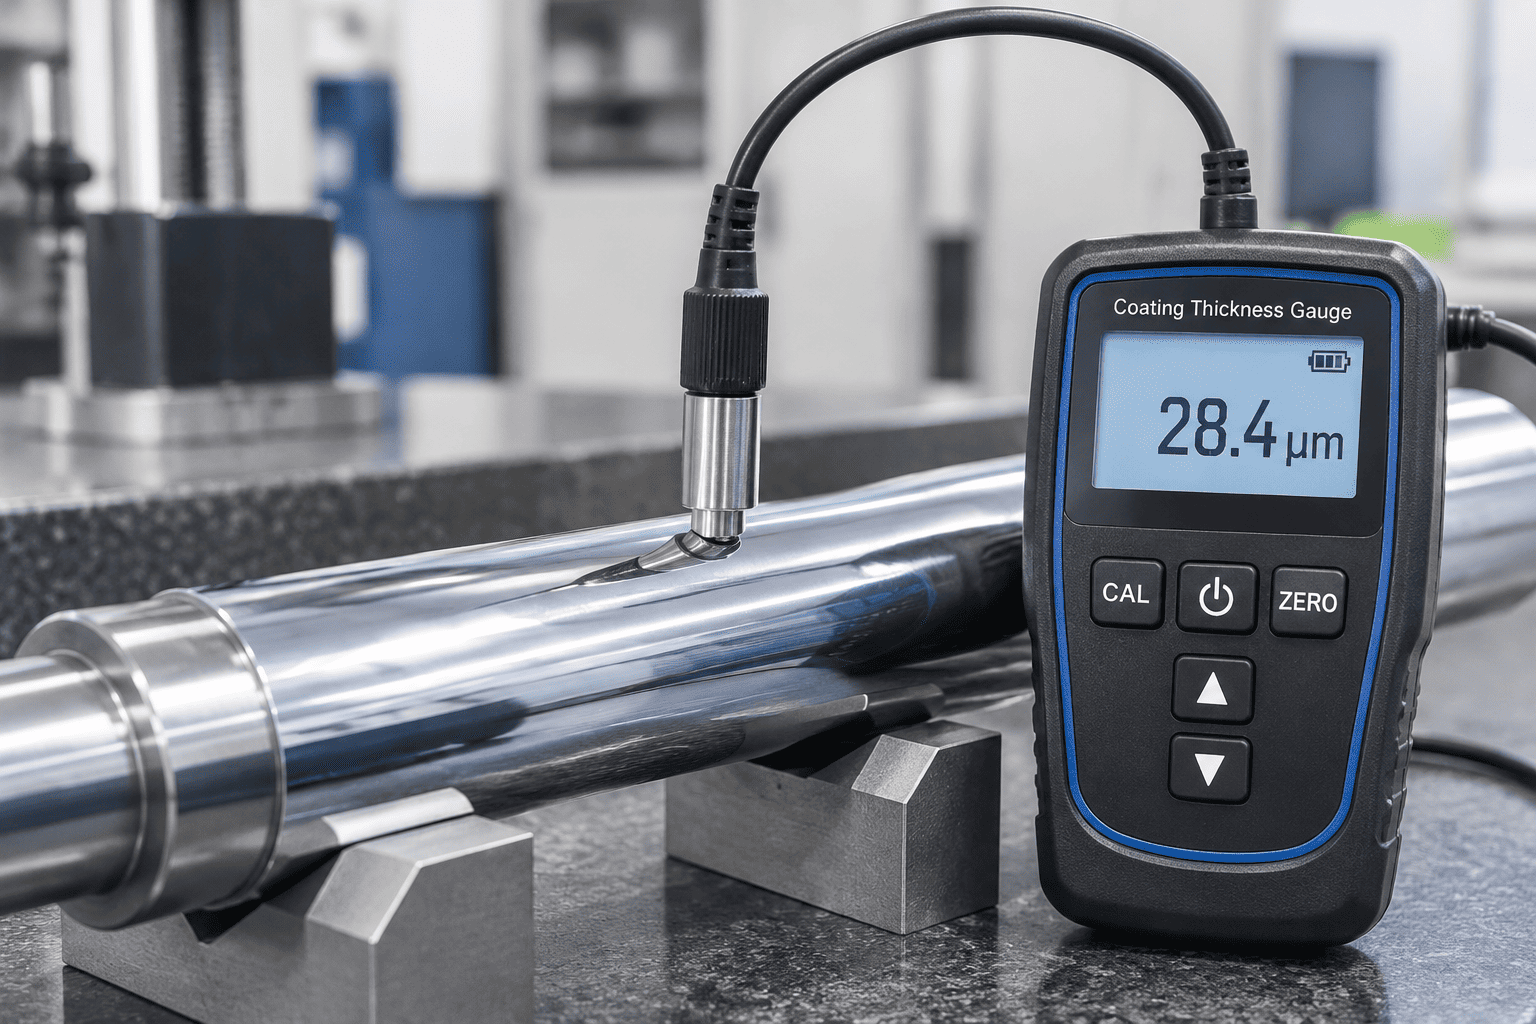
У важких гідравлічних циліндрах тверде хромоване гальванічне покриття забезпечує основний бар’єр проти абразивного зношування та окислення навколишнього середовища. Вимірювання товщини шару без руйнування готових шліфувальних стрижнів є життєво важливим етапом перевірки першого виробу.
| Пункт | Подробиці |
|---|---|
| Позиції квадранта | Верхній квадрант: 0° Правий: 90° Нижній квадрант: 180° Лівий: 270° (вимірюється на суцільному сталевому стрижні) |
| Станції поздовжнього вимірювання | 3 станції: передня (100 мм), центральна, задня (100 мм) |
| Радіальні показання | 4 радіальних показання на станцію, загальна 12-точкова матриця даних |
| Цільова товщина | Стандартний промисловий ≥ 25 мкм Важкий режим ≥ 40–50 мкм |
Суворе дотримання стандартів якості поршневого штока з твердого хрому для гідравлічних циліндрів під час перевірки товщини запобігає ранній точковій виникненню штока та екструзії масляного ущільнення під час важкої багатозмінної роботи.
Функціональна стійкість штока гідроциліндра до подряпин залежить від кристалографічної твердості нанесеної решітки хрому:
На відміну від декоративного яскравого хрому, промислове гальванічне покриття твердого хрому природним чином утворює внутрішні мікротріщини для зняття напруги під час електроосадження. Контрольована мережа мікротріщин має вирішальне значення: вони зберігають мікроскопічні мастильні плівки, які зменшують тертя ущільнення, не дозволяючи корозійній волозі досягати сирої основної сталі.
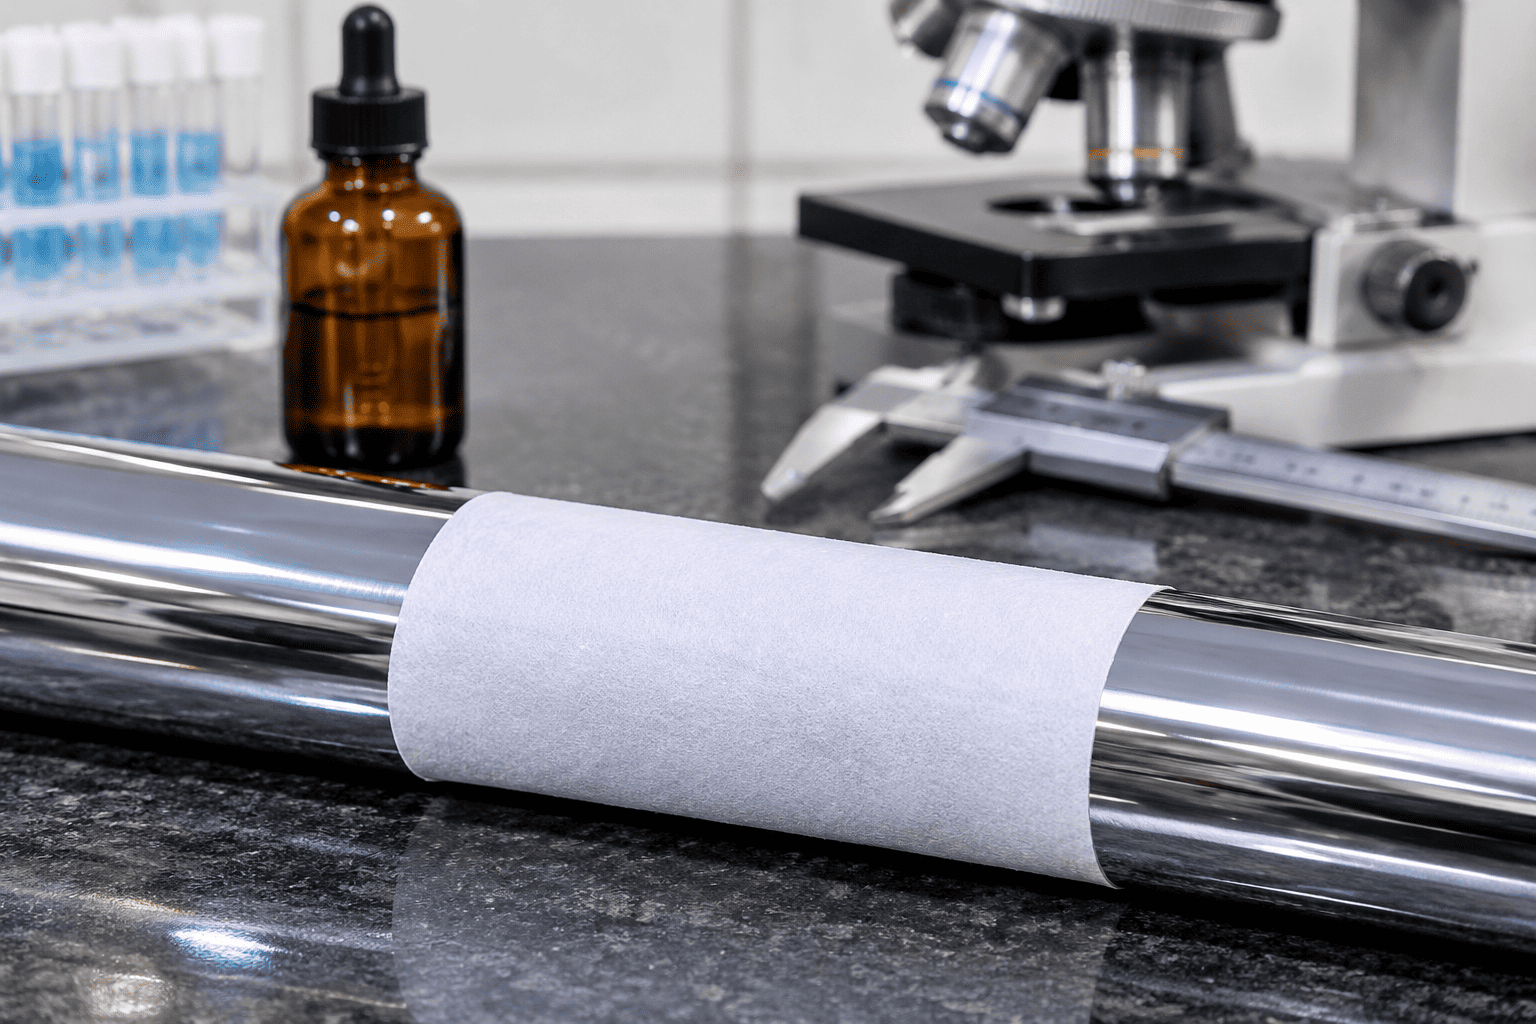
1. Склад реагенту: приготуйте розчин 10 г/л фериціаніду калію (K3[Fe(CN)₆]) і 20 г/л хлориду натрію (NaCl), розчинених у дистильованій воді.
2. Застосування: нанесіть абсорбуючий фільтрувальний папір, просочений реагентом, безпосередньо на очищену, знежирену поверхню хромованого стрижня на 10 хвилин.
3. Хімія реакції: якщо пора або наскрізна тріщина повністю поширюється до основи з чорної сталі, іони заліза розчиняються та реагують, утворюючи характерніБерлінська блакить (Fe₄[Fe(CN)₆]3):
4. Поріг прийнятності: відповідно до стандартів якості поршневих штоків із твердим хромом для гідравлічних циліндрів допускається відсутність блакитних плям на 100 см² для штоків гідравлічних циліндрів першого класу.
Під час оптичного металографічного контролю (збільшення 200 разів за допомогою соляної кислоти) високоміцні стрижні повинні мати від 400 до 600 мікротріщин на погонний сантиметр. Закрита мережа без тріщин запобігає міграції вологи, зберігаючи граничне змащування для U-образних поліуретанових ущільнень.
Камери прискореної корозії імітують роки суворого впливу на узбережжя, хімічних засобів для видалення льоду та заповнювачів у кар’єрах у контрольованому лабораторному середовищі:
Дотримання цих стандартів якості поршневих штоків із твердим хромом для гідравлічних циліндрів гарантує, що циліндри з рідиною, які використовуються в умовах жорсткого посипання доріг сіллю, сільськогосподарських добрив і прибережних верфей, працюють без корозійних ям, що руйнують ущільнення.
| Метрологічний вимір | Стандартні вимоги до якості | Стандарт перевірки | Режим збою попереджено |
|---|---|---|---|
| Товщина шару покриття | ≥25 мкм (стандарт) / ≥40–50 мкм (потужний) | ISO 2178 Магнітна індукція | Передчасне зношування та оголення основної сталі |
| Мікротвердість за Віккерсом | Від 850 до 1050 HV0.1 (від 65 до 70 HRC) | ISO 4516 / ASTM E384 | Подряпини та подряпини від піску та піску в повітрі |
| Щільність мікротріщин | 400-600 тріщин/см (непрохідна мережа) | Металургійне травлення @200× | Відсутність масляної плівки або глибоке просочування вологи |
| Перевірка пористості | Тест фільтра «Нуль синіх плям на 100 см2». | Фероксильний реагент (ASTM B571) | Гальванічна іржа в отворах і підповерхневі пухирі |
| Нейтральний сольовий спрей (NSS) | Від 500 до 1000+ годин (рейтинг 10) | ASTM B117 / ISO 9227 | Екологічна іржа на відкритих припаркованих штангах |
| Оздоблення поверхні (Ra) | Ra=0,10 до 0,20 мкм (Rmr>50%) | ISO 4287 Stylus Profilometer | Стирання кромки ущільнення штока та динамічний витік гідравлічного масла |
| Діаметральне биття | ≤0,15 мм на 1000 мм довжини стрижня | Циферблатний індикатор на V-подібних блоках | Обв’язка втулки сальника циліндра та овал ущільнення |
Впровадження цих комплексних стандартів якості поршневих штоків з твердого хрому для гідравлічних циліндрів гарантує, що виробники гідравлічного обладнання постачатимуть герметичні лінійні приводи з тривалим терміном служби на світових ринках промислового та мобільного обладнання.
Щодо технічної документації, сертифікатів випробування матеріалів (EN 10204 3.1) і індивідуальних специфікацій штока циліндра OEM,зверніться до відділу якості HCIC за адресою "info@jnhcic.com".